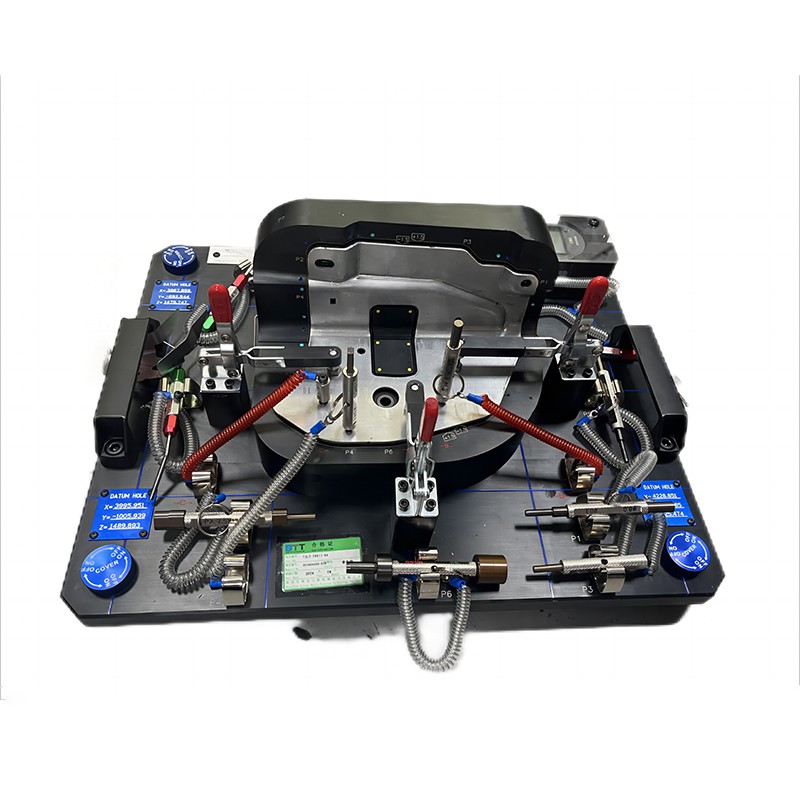
Dalam bidang pembuatan, pemutus tunggal mati memainkan peranan penting dalam pengeluaran komponen berkualiti tinggi. Sebagai pembekal mati pemutus tunggal, saya telah menyaksikan secara langsung kepentingan memahami faktor -faktor yang mempengaruhi prestasi mati ini. Secara baik - melakukan pemutus tunggal mati bukan sahaja memastikan ketepatan dan kualiti bahagian pelakon tetapi juga menyumbang kepada kos - kecekapan dan produktiviti. Dalam blog ini, saya akan menyelidiki pelbagai faktor yang boleh memberi kesan kepada prestasi pemutus tunggal mati.
Pemilihan bahan
Pilihan bahan untuk pemutus tunggal adalah sangat penting. Bahan ini mesti mempunyai kekuatan yang tinggi, kekonduksian terma yang baik, dan rintangan haus yang sangat baik. Bahan -bahan biasa yang digunakan untuk pemutus mati termasuk keluli alat, seperti H13, yang merupakan keluli alat kerja panas yang terkenal dengan ketangguhan yang tinggi dan rintangan terhadap keletihan haba.
Komposisi kimia bahan mempengaruhi sifatnya. Sebagai contoh, unsur -unsur seperti kromium (CR) meningkatkan ketahanan dan ketahanan kakisan keluli. Molybdenum (MO) meningkatkan kekuatan dan ketangguhan suhu yang tinggi. Struktur bijirin bahan juga memainkan peranan. Struktur halus - gred umumnya menyediakan sifat mekanikal yang lebih baik, seperti kekuatan yang lebih tinggi dan rintangan haus yang lebih baik.
Apabila bahan yang salah dipilih, ia boleh menyebabkan kegagalan mati pramatang. Sebagai contoh, jika mati dibuat dari bahan dengan kekonduksian terma yang lemah, ia mungkin mengalami pembentukan haba yang berlebihan semasa proses pemutus. Ini boleh menyebabkan retak haba, yang bukan sahaja mempengaruhi prestasi mati tetapi juga kualiti bahagian pelakon.
Reka bentuk dan geometri
Reka bentuk dan geometri pemutus tunggal mati mempunyai kesan mendalam terhadap prestasinya. Rongga mati mesti direka untuk memastikan pengisian logam cair yang betul. Ini melibatkan pertimbangan seperti lokasi pintu, sistem pelari, dan pembuangan.
Pintu adalah pintu masuk yang mana logam cair memasuki rongga mati. Saiz, bentuk, dan lokasinya boleh menjejaskan aliran logam. Pintu yang direka dengan baik membolehkan pengisian rongga yang licin dan seragam, meminimumkan pembentukan kecacatan seperti poket udara dan penutupan sejuk. Sistem pelari, yang mengangkut logam cair dari lembangan menuangkan ke pintu gerbang, harus direka untuk meminimumkan kehilangan tekanan dan pergolakan.
Pembuangan adalah penting untuk membolehkan melarikan diri dari udara dan gas dari rongga mati semasa proses pengisian. Tanpa pembuangan yang betul, udara yang terperangkap boleh menyebabkan keliangan di bahagian pelakon. Geometri mati juga memberi kesan kepada pengagihan tekanan dalam mati. Sudut tajam dan perubahan mendadak di bahagian silang boleh menghasilkan kepekatan tekanan, yang boleh menyebabkan kegagalan retak dan pramatang mati.
Rawatan haba
Rawatan haba adalah langkah kritikal dalam pembuatan pemutus tunggal mati. Ia digunakan untuk meningkatkan sifat mekanikal bahan mati, seperti kekerasan, kekuatan, dan ketangguhan. Proses rawatan haba yang paling biasa untuk pemutus mati termasuk pelindapkejutan dan pembajaan.
Pelindapkejutan melibatkan dengan cepat menyejukkan bahan mati yang dipanaskan untuk mengeraskannya. Kadar penyejukan mesti dikawal dengan teliti untuk mengelakkan retak. Selepas pelindapkejutan, mati itu marah untuk melegakan tekanan dalaman dan meningkatkan ketangguhannya. Suhu dan masa pemanasan dipilih berdasarkan sifat -sifat yang dikehendaki mati.
Rawatan haba yang tidak betul boleh memberi kesan buruk terhadap prestasi mati. Sekiranya kadar pelindapkejutan terlalu cepat, ia boleh menyebabkan tekanan dalaman yang berlebihan, yang membawa kepada retak. Sebaliknya, jika pembajaan tidak dilakukan dengan betul, mati mungkin terlalu rapuh atau terlalu lembut, mengakibatkan rintangan memakai yang lemah dan hayat perkhidmatan yang dikurangkan.
Kemasan permukaan
Kemasan permukaan satu pemutus mati mempengaruhi kedua -dua kualiti bahagian pelakon dan prestasi mati. Kemasan permukaan licin mengurangkan geseran antara mati dan logam cair, yang membolehkan pengisian rongga yang lebih mudah dan pelepasan yang lebih baik dari bahagian pelakon. Ia juga membantu menghalang lekatan logam ke permukaan mati, yang boleh menyebabkan kecacatan di bahagian pelakon dan kerosakan pada mati.
Rawatan permukaan seperti nitriding atau salutan boleh digunakan untuk meningkatkan kekerasan permukaan dan memakai rintangan mati. Nitriding membentuk lapisan nitrida keras di permukaan mati, yang meningkatkan ketahanannya terhadap lelasan dan kakisan. Coatings, seperti titanium nitride (timah) atau kromium nitride (CRN), juga boleh memberikan penghalang perlindungan terhadap haus dan pengoksidaan.


Keadaan operasi
Keadaan operasi di mana satu pemutus mati digunakan mempunyai kesan yang signifikan terhadap prestasinya. Suhu logam cair, kelajuan pemutus, dan bilangan kitaran pemutus semuanya memainkan peranan.
Tinggi - logam cair suhu boleh menyebabkan pengembangan haba dan keletihan haba di mati. Mati mesti dapat menahan tegasan terma ini tanpa retak atau ubah bentuk. Kelajuan pemutus mempengaruhi masa pengisian dan tekanan dalam rongga mati. Kelajuan pemutus yang tinggi boleh menyebabkan pergolakan dan kecelakaan udara, sementara kelajuan pemutus yang rendah boleh menyebabkan pengisian rongga yang tidak lengkap.
Bilangan kitaran pemutus juga mempengaruhi prestasi mati. Dari masa ke masa, tegasan terma dan mekanikal yang berulang boleh menyebabkan haus dan keletihan di mati. Penyelenggaraan dan pemeriksaan yang kerap diperlukan untuk memastikan prestasi berterusan mati.
Penyelenggaraan dan pembaikan
Penyelenggaraan dan pembaikan yang betul adalah penting untuk memastikan prestasi jangka panjang pemutus tunggal mati. Pembersihan kerap mati untuk menghilangkan sebarang serpihan atau sisa logam boleh menghalang pembentukan kakisan dan memperbaiki kemasan permukaan. Pelinciran bahagian yang bergerak, jika ada, dapat mengurangkan geseran dan memakai.
Pemeriksaan mati untuk retak, memakai, dan kecacatan lain harus dilakukan secara teratur. Kecacatan kecil boleh dibaiki melalui proses seperti kimpalan atau pemesinan. Walau bagaimanapun, jika kerosakan teruk, mati mungkin perlu diganti.
Perbandingan dengan jenis lain mati
Ia bernilai sebentar membandingkan pemutus tunggal mati dengan jenis lain yang mati, sepertiProgresif Casting DiedanMati progresif automotif. Progresif mati direka untuk melakukan pelbagai operasi dalam satu pas, yang boleh meningkatkan produktiviti. Walau bagaimanapun, mereka lebih kompleks dan mahal untuk menghasilkan. Casting tunggal mati, sebaliknya, lebih sesuai untuk menghasilkan casting skala yang sederhana dan besar. Setiap jenis mati mempunyai kelebihan dan kekurangannya sendiri, dan pilihan bergantung kepada keperluan khusus proses pengeluaran.
Kesimpulan
Sebagai pembekal mati pemutus tunggal, saya faham bahawa prestasi pemutus tunggal mati dipengaruhi oleh banyak faktor. Dari pemilihan bahan dan reka bentuk untuk rawatan haba, kemasan permukaan, keadaan operasi, dan penyelenggaraan, setiap aspek memainkan peranan penting dalam menentukan kualiti dan kehidupan perkhidmatan mati. Dengan berhati -hati mengingati faktor -faktor ini, pengeluar dapat mengoptimumkan prestasi pemutus tunggal mereka mati, mengakibatkan bahagian -bahagian yang berkualiti tinggi, peningkatan produktiviti, dan mengurangkan kos.
Sekiranya anda berada di pasaran untuk pemutus tunggal berkualiti tinggi atau memerlukan nasihat untuk meningkatkan prestasi mati yang ada, saya menjemput anda untuk meneroka kamiStamping Custom matipilihan. Pasukan pakar kami bersedia membantu anda mencari penyelesaian yang sempurna untuk keperluan pembuatan anda. Mari kita terlibat dalam perbincangan yang bermanfaat untuk memenuhi keperluan khusus anda dan mengambil pengeluaran anda ke peringkat seterusnya.
Rujukan
- Kalpakjian, S., & Schmid, Sr (2008). Kejuruteraan dan Teknologi Pembuatan. Pearson Prentice Hall.
- Dieter, GE (1986). Metalurgi mekanikal. McGraw - Hill.
- Buku Panduan Jurutera Alat dan Pembuatan (TMEH), Jilid 4: Membentuk. Persatuan Jurutera Pembuatan.